Важность штамповки в производстве листового металла: комплексное руководство для B2B-покупателей
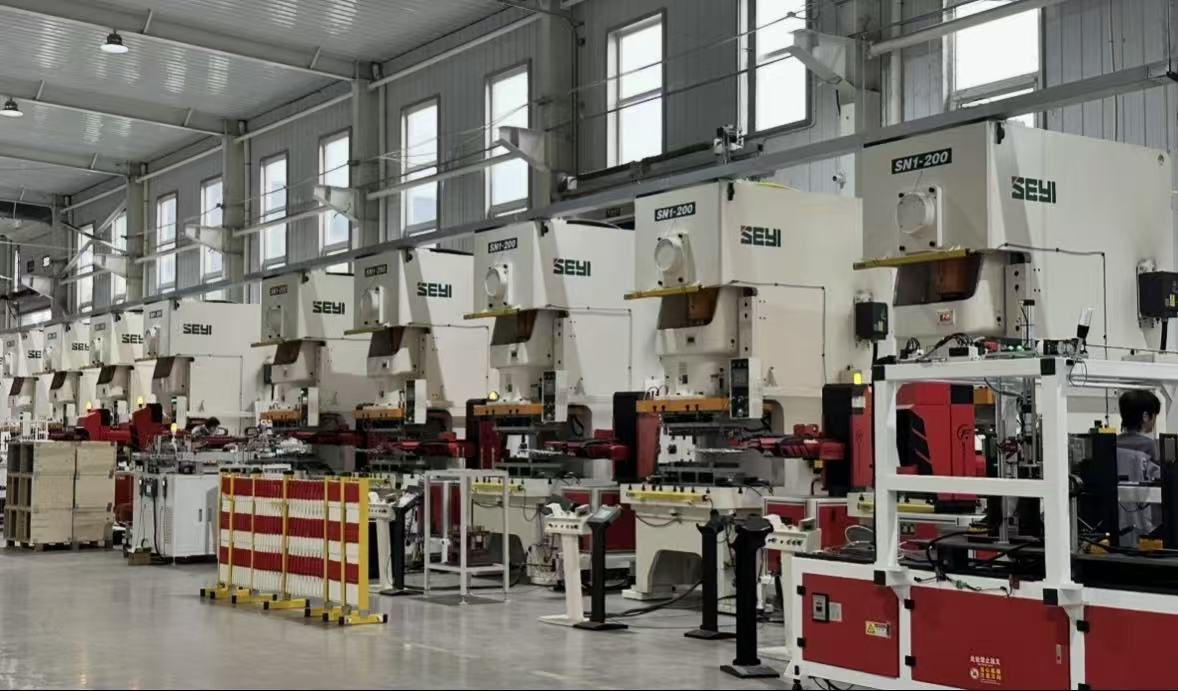
Мировой рынок штампованных деталей: масштаб, структура и драйверы роста
Размер рынка штамповки напрямую отражает её основополагающую роль в обрабатывающей промышленности. В 2025 году мировая индустрия штампованных деталей достигла примерно 385 млрд долларов США, увеличившись на 4,2% по сравнению с предыдущим годом. По данным Research and Markets, мировой рынок штамповки металла в 2025 году оценивался примерно в 223,2 млрд долларов США и, по прогнозам, достигнет 258,9 млрд долларов США к 2030 году, что соответствует среднегодовому темпу роста около 3,8%. Несмотря на различия в статистическом охвате, оба источника указывают на одну и ту же тенденцию: штамповка — это зрелый рынок, который продолжает расширяться.
Автомобилестроение — крупнейший конечный потребитель штампованных деталей, на долю которых приходится примерно 62% спроса, в то время как бытовая техника и электроника вместе составляют около 21%. Каждый легковой автомобиль использует в среднем около 178 штампованных деталей, а коммерческие автомобили — около 132. Примечательно, что на каждый автомобиль новой энергетики приходится примерно на 23% больше штампованных деталей, чем на обычный автомобиль с двигателем внутреннего сгорания, причём прирост в основном обеспечивается за счёт корпусов аккумуляторных блоков, шин и компонентов электрической приводной системы. Это означает, что по мере ускорения глобальной электрификации структура спроса на штампованные детали претерпевает качественные изменения.
С точки зрения региональной динамики, на Азиатско-Тихоокеанский регион в 2025 году пришлось 57,3% мирового выпуска штампованных деталей. Китай с объемом рынка, превышающим 120 млрд долларов США, занимает примерно 31,2% мирового рынка, а годовой темп роста составляет 5,8% — значительно выше, чем в Северной Америке и Европе. На европейском рынке под влиянием нормативов по выбросам углерода доля штампованных деталей из алюминиевых сплавов и высокопрочной стали выросла с 34% в 2020 году до 51% в 2025 году. Для покупателей понимание этих региональных различий помогает разрабатывать более устойчивые стратегии цепочек поставок.
Техническая основа штамповки: баланс между эффективностью и точностью
Причина, по которой штамповка стала предпочтительным процессом для крупносерийного производства листовых металлических изделий, заключается в ее уникальных технико-экономических характеристиках.
Эффективность объема, обеспечиваемая оснасткой
Основным инструментом штамповки является штамп, состоящий из ключевых компонентов: пуансона, матрицы, съемника и направляющих втулок. После установки и настройки штампа пресс может работать на высокой скорости с минимальным вмешательством человека, производя одну или несколько деталей за ход. Такая структура затрат — «высокие первоначальные вложения, чрезвычайно низкие предельные издержки» — означает, что при превышении определенного объема производства себестоимость единицы продукции при штамповке значительно ниже, чем при поэтапных процессах, таких как лазерная резка или гибка.
Возьмем, к примеру, штамповку в последовательном штампе: рулонный материал последовательно проходит через несколько позиций внутри штампа — пробивку, обрезку, гибку, формовку — для получения готовой детали без ручной передачи на протяжении всего процесса. Для деталей из листового металла с годовым спросом от десятков тысяч до миллионов единиц штамповка в последовательном штампе практически является единственным выбором.
Точность, стабильность и использование материала
Современная точная штамповка позволяет добиться жесткого контроля допусков, удовлетворяя строгие требования к размерам от миниатюрных электронных разъемов до среднегабаритных конструкционных деталей. Выбор штамповой стали — такой как высокоизносостойкая инструментальная сталь D2 или сталь A2 сбалансированной вязкости — напрямую влияет на срок службы штампа и стабильность качества деталей.
Использование материала — еще одно скрытое преимущество штамповки. Благодаря правильному проектированию раскроя можно максимально эффективно использовать рулонный материал, при этом процент отходов значительно ниже, чем при поштучной резке. Для дорогих материалов, таких как медь и алюминий, это преимущество напрямую преобразуется в экономию средств.
Обзор основных методов штамповки
В зависимости от сложности детали и требований к объему доступны различные методы штамповки. Последовательная штамповка подходит для высокообъемных многооперационных деталей с непрерывной подачей рулона для максимальной эффективности.Составные штампывыполнение нескольких операций на одной станции, подходит для средних объемов и более высоких требований к точности.Переходные штампыиспользуют механические руки для перемещения заготовок между станциями, применимы для крупных деталей, требующих многоэтапной формовки. Выбор материала штампа также критичен: инструментальная сталь D2 с отличной износостойкостью является отраслевым стандартом для высокообъемных штампов, в то время как сталь A2 обеспечивает баланс между прочностью и износостойкостью.
Принципы проектирования для технологичности
Для покупателей B2B стоимость и качество штампованных деталей во многом определяются на этапе чертежа. Понимание основных принципов проектирования для технологичности (DFM) помогает избежать потенциальных рисков до запроса котировок.
Радиус изгибаявляется наиболее распространенным контрольным пунктом DFM. Если внутренний радиус изгиба меньше 1-кратной толщины материала, высока вероятность растрескивания на внешней поверхности; чрезмерно большой радиус может вызвать проблемы с контролем пружинения.Расстояние от отверстия до краяНе менее важно и то, что отверстия, расположенные слишком близко к линии гиба, могут деформироваться после формовки, а отверстия, расположенные слишком близко к внешнему краю, могут деформировать полосу во время вырубки. Общая рекомендация — минимальное расстояние от отверстия до края от 1 до 2 толщин материала.
Компенсационные вырезы для гибкиособенно необходимы, когда линия гиба заканчивается near края, предотвращая разрыв или наслоение материала в углу. Кроме того, покупателям следует избегать указания чрезмерно жестких допусков на нефункциональных поверхностях — допуски на штампованных деталях должны быть напрямую связаны с функцией сборки, поскольку их повсеместное ужесточение лишь увеличивает стоимость штампа и расходы на контроль.
Отраслевые тенденции: интеллектуальное и устойчивое производство
Штамповочная промышленность переживает повышение эффективности, обусловленное автоматизацией и цифровизацией. Тема EuroBLECH 2026 «Умное и устойчивое производство для более сильного будущего» точно отражает это направление. Мониторинг процессов на основе ИИ, моделирование цифровых двойников и интеграция робототехники переходят от экспериментальных стадий к реальному развертыванию на производственных линиях. Ведущие предприятия сократили средние сроки поставки до 12 дней и повысили выход годной продукции выше 97,5% с помощью интеллектуальных систем планирования.
Изменения в материаловедении столь же глубоки. Количество патентных заявок на такие процессы, как горячая штамповка высокопрочной стали и холодная штамповка алюминиевого сплава, растёт на 14% ежегодно, а число патентов на гибридные процессы интегрального литья под давлением и штамповки для новых энергетических транспортных средств превысило 2200. Эти технологические эволюции означают, что штампованные детали могут выдерживать более высокие требования к прочности при меньшем весе, напрямую отвечая на острую потребность автомобильной и аэрокосмической отраслей в снижении массы.
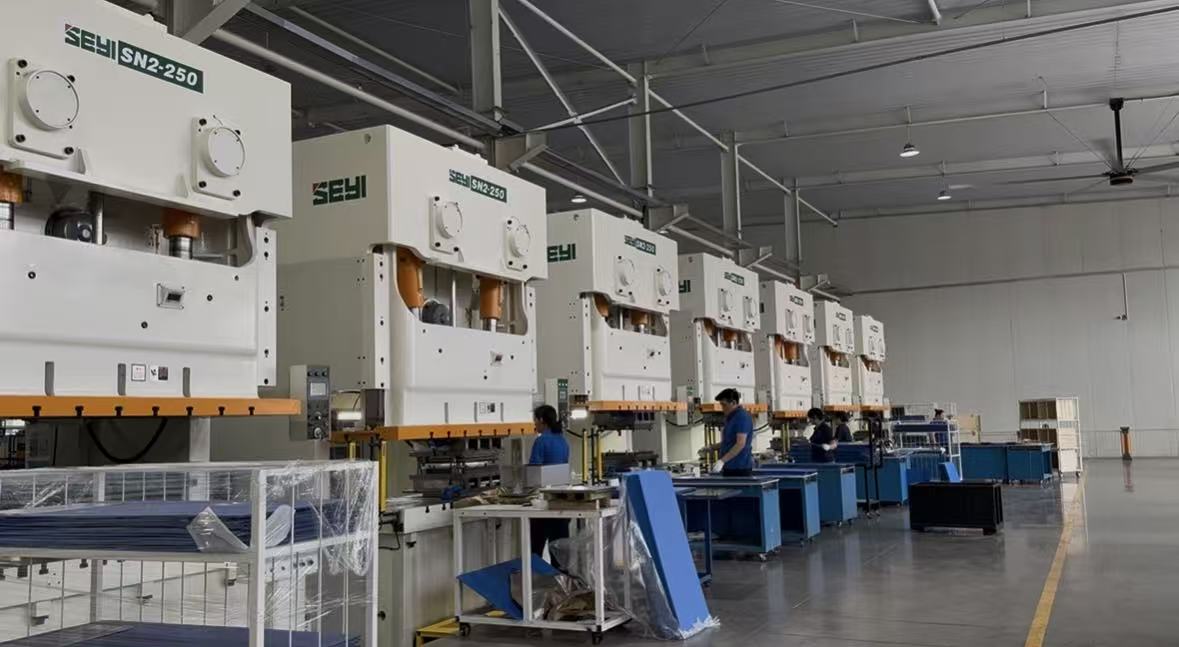
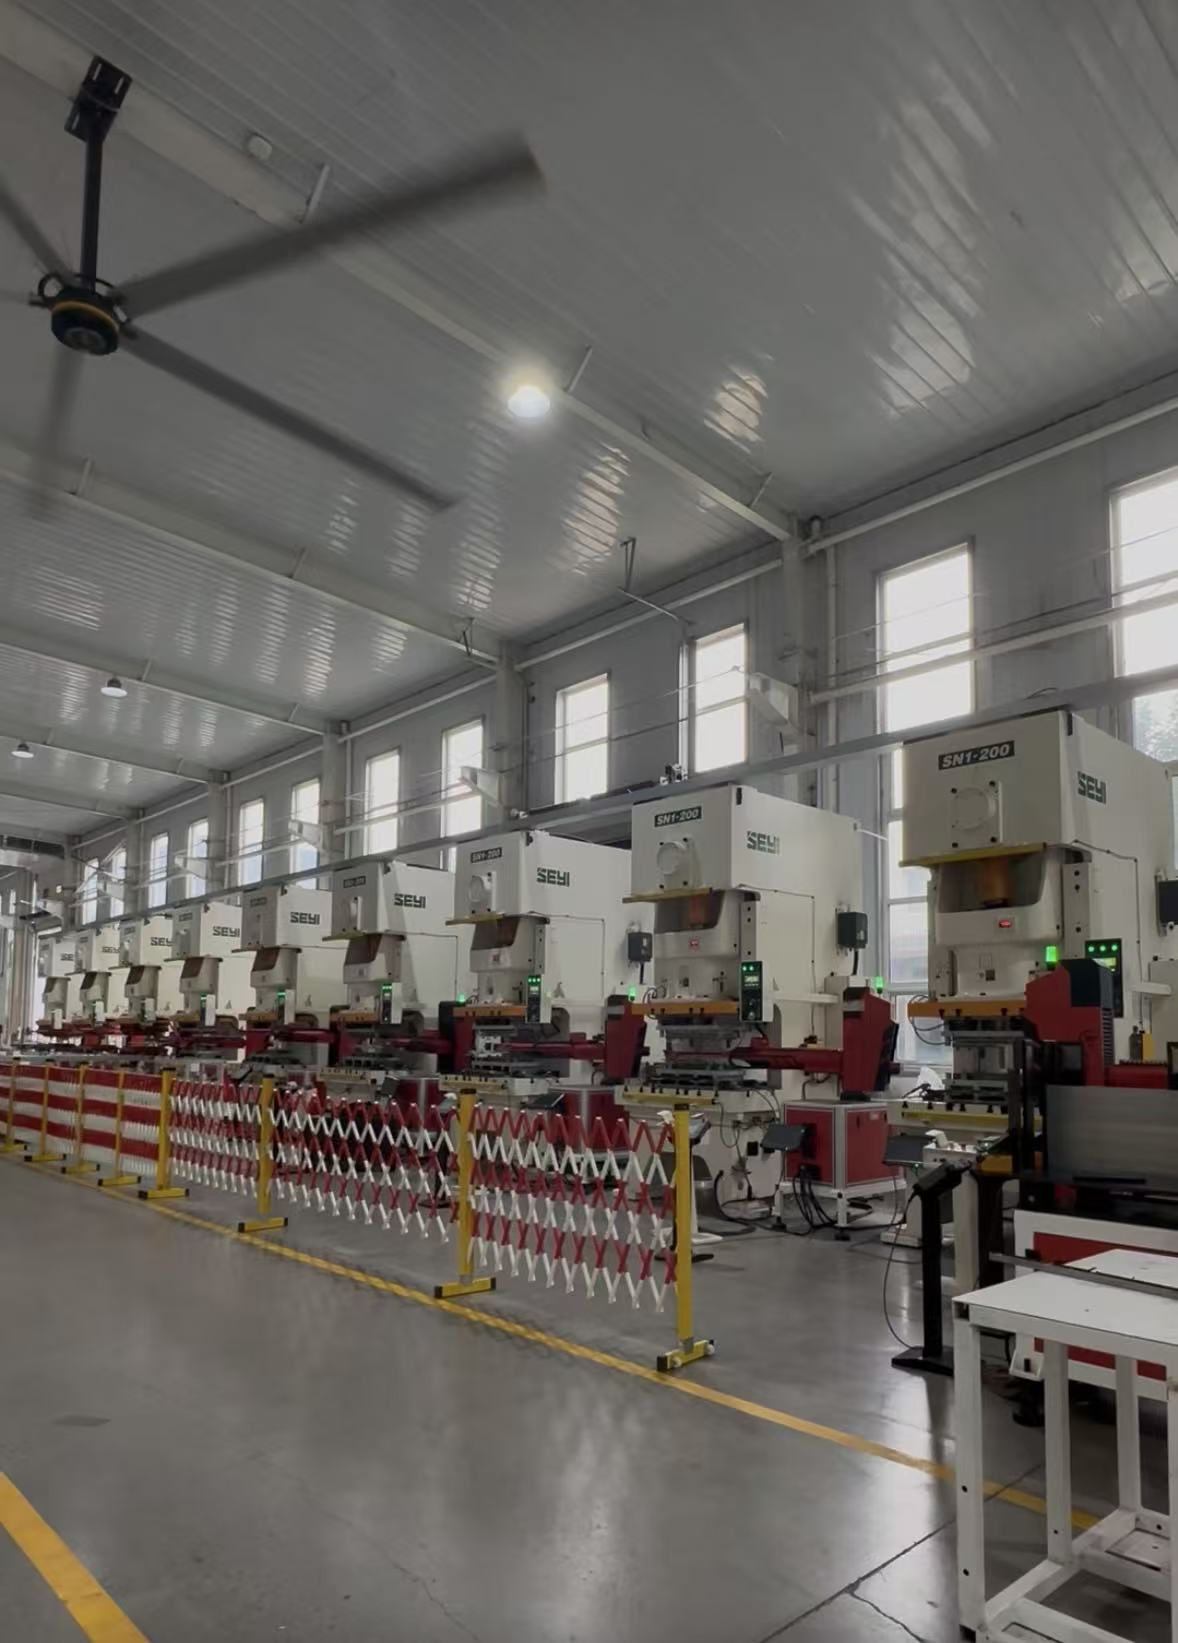
Распространение сервоприводных прессов и автоматизированных систем загрузки/выгрузки дополнительно расширяет экономическую целесообразность штамповки в сторону мелкосерийных и среднесерийных сценариев. Для покупателей с ограниченными объёмами заказов, но высокими требованиями к стабильности качества, это означает, что всё больше поставщиков теперь обладают экономически осуществимыми сервисными возможностями.
Часто задаваемые вопросы покупателей
Вопрос: Оправданы ли первоначальные инвестиции в штамповочные пресс-формы?
Это зависит от общего объема спроса и жизненного цикла детали. Затраты на штамп должны быть амортизированы в цене за единицу. На примере прогрессивных штампов: если годовой спрос достигает десятков тысяч единиц и более, стоимость единицы штамповки, как правило, значительно ниже, чем при поштучной обработке; однако, если общий спрос составляет всего несколько сотен единиц, инвестиции в штамп окупить сложно. Покупателям рекомендуется предоставлять точные данные о годовом использовании и ожидаемом жизненном цикле продукта, чтобы поставщики могли провести сравнительный анализ затрат.
В: Каков типичный минимальный объем заказа для штампованных деталей?
Это зависит от поставщика и процесса. Некоторые китайские поставщики принимают единичные прототипы, в то время как минимальные объемы заказа для массового производства в основном составляют около 1000 единиц, хотя конкретные цифры зависят от спецификаций материала и сложности штампа. Для стандартных материалов и простых форм минимальный порог может быть еще снижен.
Вопрос: Каковы основные недостатки штамповки по сравнению с лазерной резкой и гибкой?
Основные недостатки заключаются в сроках поставки штампов и затратах на изменение конструкции. Изготовление штампов для штамповки обычно занимает несколько недель от проектирования до пробного запуска, а после окончательной доработки детали последующие изменения могут потребовать переделки или перестройки штампа. Поэтому штамповка лучше всего подходит для крупносерийного производства после заморозки конструкции, а не для этапа раннего прототипирования с частыми итерациями.
Вопрос: Как оценить возможности поставщика штамповки по изготовлению штампов?
Ключевым моментом является наличие у них собственных возможностей по проектированию и изготовлению штампов. Поставщики, использующие сторонние штампы, обычно находятся в невыгодном положении с точки зрения контроля поставок и реагирования на проблемы. Покупатели могут запросить записи о техническом обслуживании штампов, диапазон тоннажа прессов и примеры производства аналогичных деталей.
Заключение
Важность штамповки в производстве листового металла по сути проистекает из детерминированного обмена: обмен первоначальных инвестиций в штампы на несравненную эффективность, стабильность и преимущества в удельной себестоимости при крупносерийном производстве. Под влиянием множества факторов, включая снижение веса автомобилей, миниатюризацию электроники и интеллектуализацию производства, границы технологии штамповки продолжают расширяться. Для международных B2B-покупателей выбор партнёра по штамповке, обладающего собственными возможностями изготовления штампов, инженерной поддержкой DFM и подтверждённой историей поставок, является критически важным путём к получению конкурентного преимущества в этом зрелом процессе.